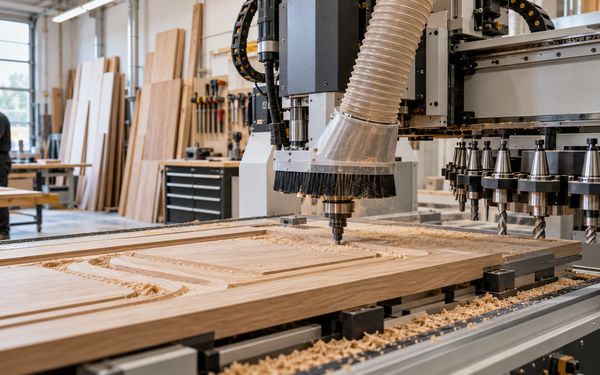

Dimensioniere die Ausstattung nach Alltagsaufträgen, Werkzeugbedarf und Hallenfläche.
Spindel, Werkzeugwechsler und Absaugung müssen als zusammenhängende Kette funktionieren. Unabhängige Messwerte sind selten; viele Kennzahlen und Leistungsversprechen stammen von Herstellern oder Händlern.
- Fordere S1-Dauerleistung und Drehmomentkurve an; bei überwiegender Plattenbearbeitung reichen meist etwa 7,5 kW.
- Plane 20 bis 30 Prozent der Wechslerplätze für Sonder- und Schwesterwerkzeuge ein.
- Für Hartholzstaub gilt ein Arbeitsplatzgrenzwert von 2 mg/m³; lass dir Absaugdaten und Prüfnachweis schriftlich geben.
- Vergleiche Angebote mit Span-zu-Span-Zeit am eigenen Musterteil, Absaugdaten und einem Referenzbetrieb mit ähnlichem Auftragsmix.
Dieser Artikel enthält Affiliate-Links. Wenn du einen davon anklickst, erhalten wir eine kleine Provision, dich kostet es nichts. Danke.
Nach welchen Kriterien wählst du die CNC-Frässpindel für Holz aus?
Die Spindel ergibt sich aus Werkstoffmix, Achskonfiguration und Werkzeugschnittstelle, nicht aus der höchsten kW-Angabe im Prospekt. Sie muss das typische Zerspanvolumen deiner Aufträge im Dauerbetrieb tragen. Vier Punkte klärst du vor dem Angebotsvergleich.
Wie viel Leistung brauchst du wirklich?
Die benötigte Spindelleistung hängt vor allem von den bearbeiteten Materialien und der tatsächlichen Maschinenauslastung ab. Aktuelle CNC-Bearbeitungszentren für Holz bieten je nach Ausführung etwa 7,5 bis 18 kW Leistung.
| CNC-Bearbeitungszentrum | Spindelleistung | Ausstattung |
|---|---|---|
| Holz-Her Evolution 7405 4-mat | 7,5 kW | HSK-Spindel mit 6-fach-Werkzeugwechsler im Performance-Paket |
| Holz-Her EPICON 7135 | 13 kW | Serienmäßige, voll interpolierende 5-Achs-Spindel |
| Holz-Her EPICON 7135 PRO-Torque | 18 kW | Optionale Hochleistungsspindel |
Die reine kW-Angabe reicht für einen Leistungsvergleich nicht aus. Nach IEC 60034-1 wird zwischen Dauerbetrieb (S1) und Aussetzbetrieb (S6) unterschieden. Die ausgewiesene S6-Leistung kann höher sein als die S1-Dauerleistung. Fordere deshalb beim Hersteller die S1-Leistung und die Drehmomentkurve über den gesamten Drehzahlbereich an.
Für die Auswahl solltest du die Spindelstunden der vergangenen zwölf Monate auswerten:
- Rund 7,5 kW: Häufig ausreichend, wenn Plattenwerkstoffe, Korpusbearbeitung und Beschlagbohrungen mehr als die Hälfte der Spindelstunden ausmachen.
- Ab 13 kW: Besonders relevant für Treppenwangen, große Massivholzquerschnitte und tiefe Nuten in Hartholz. Bei großvolumigen Profilfräsern zählt vor allem das verfügbare Drehmoment bei niedrigen Drehzahlen.
Orientiere die Dimensionierung an den regelmäßig anfallenden Arbeiten statt an seltenen Spitzenaufträgen.
Mechanische Achsbremsen sichern die Steifigkeit unter Last
Bremsen an Schwenk- und Drehachse halten den Kopf bei 3+2-Bearbeitung in Position, ohne dass die Servoantriebe dauerhaft gegenhalten müssen.
Relevant wird das, sobald hohe Schnittkräfte auf fixierte Achsen treffen: beim Schruppen von Massivholz unter Winkel oder beim Einsatz schwerer Aggregate. Holz-Her kombiniert die 18-kW-Spindel der EPICON 7135 deshalb mit mechanischen Bremsen an A- und C-Achse.
Frage jeden Anbieter nach Klemmprinzip und Haltemoment der Achsen. Steht der Wert nicht im Datenblatt, lass ihn dir schriftlich bestätigen, denn die Spindelleistung allein sagt nichts darüber, wie steif das System unter Querlast bleibt.
HSK oder ISO30: Welche Werkzeugaufnahme passt?
HSK eignet sich besonders für anspruchsvolle 5-Achs-Bearbeitungen, während ISO30 bei der klassischen 3-Achs-Plattenbearbeitung und beim Nesting wirtschaftlich sinnvoll sein kann. Entscheidend sind die benötigte Steifigkeit, der vorhandene Werkzeugbestand und die langfristige Verfügbarkeit passender Halter.
| Kriterium | HSK (meist HSK-F63) | ISO30 |
|---|---|---|
| Werkzeugaufnahme | Hohlschaftkegel nach DIN 69893 | Steilkegel |
| Kontaktfläche | Kegel- und Planflächenkontakt | Kegelkontakt |
| Steifigkeit und Genauigkeit | Hohe Steifigkeit gegen Querkräfte und gute Wechselwiederholgenauigkeit | Für viele Standardbearbeitungen ausreichend |
| Typische Anwendungen | 5-Achs-Simultanfräsen, Winkelgetriebe, lange Werkzeugauskragungen | 3-Achs-Plattenbearbeitung und Nesting |
Für die wirtschaftliche Entscheidung solltest du deinen vorhandenen Werkzeugbestand prüfen:
- HSK: Besonders sinnvoll bei hohen Drehzahlen, anspruchsvollen Fräsarbeiten und überwiegender 5-Achs-Bearbeitung.
- ISO30: Häufig wirtschaftlicher, wenn du überwiegend 3-achsig arbeitest und für einen Wechsel auf HSK mehr als die Hälfte deiner Werkzeughalter ersetzen müsstest.
Bei der Werkzeugwechselkapazität gibt es für beide Systeme vergleichbare Lösungen.
Prüfe vor dem Kauf die langfristige Lieferfähigkeit passender Werkzeughalter und Sonderprofile. Die gewählte Aufnahme bestimmt, welcher Werkzeugpark während der gesamten Nutzungsdauer eingesetzt werden kann.
Ab wann rechnet sich eine Spindelüberwachung?
Spindelüberwachung lohnt sich, sobald ein ungeplanter Spindelausfall teurer wäre als das System, typischerweise bei hohen Laufzeiten, mannlosen Schichten und fehlender Ersatzspindel. Der Bluetooth-Sensor ChipControl soll Schäden durch Vibration und Überhitzung verhindern und vorausschauende Wartung ermöglichen. Unabhängige Daten zur Wirksamkeit gibt es nicht; die Angabe ist ein Herstellerversprechen, das du am Angebot messen solltest.
Statt nach Gefühl zu entscheiden, prüfst du vier Kriterien:
- Laufzeit: Zweischichtbetrieb ergibt bei angenommenen 220 Arbeitstagen rund 3.500 Spindelstunden im Jahr, Halbtagsbetrieb nur etwa 900.
- Mannlose Phasen: Läuft die Maschine abends oder nachts ohne Bedienung, bemerkt niemand ein ansteigendes Lagergeräusch.
- Ersatzteillage: Liegt keine Ersatzspindel im Haus, bestimmt die Lieferzeit des Herstellers die Dauer des Stillstands.
- Auftragswert: Hohe Maschinenstundensätze und Konventionalstrafen bei Terminverzug erhöhen den Schaden pro Ausfalltag.
Treffen zwei der vier Kriterien zu, gehört die Überwachung ins Angebot. Für die Gegenrechnung multiplizierst du die erwarteten Stillstandstage mit Stunden pro Tag und Maschinenstundensatz und addierst Reparatur und Eilfracht. Liegt diese Summe über dem Systempreis, ist die Entscheidung klar.
Automatischer Werkzeugwechsler: Kapazität, Bauform und Platzbedarf
Die Wechslerkapazität richtet sich nach der Werkzeugzahl pro Auftragstyp, nicht nach dem Inhalt des Werkzeugschranks. Zeit spart ein Wechsler erst, wenn ein komplettes Programm ohne manuellen Eingriff durchläuft.
Welche Wechslertypen gibt es?
Teller-, Linear-, Pick-up- und Shuttle-Wechsler unterscheiden sich in Platzzahl, Wechselweg und Eignung für schwere Aggregate. Für die EPICON 7135 nennt Holz-Her einen mitfahrenden Teller mit 12 oder 18 Plätzen und einen Pick-up-Wechsler mit zwei Plätzen für große Winkelgetriebe. Zusammen mit einem Bumper ist ein 14-fach-Linearwechsler möglich.
| Wechslertyp | Plätze (laut Hersteller) | Typische Eignung |
|---|---|---|
| Mitfahrender Tellerwechsler | 12 oder 18 | Universelle Bestückung, kurze Wechselwege |
| Pick-up-Wechsler | 2 | Große Winkelgetriebe und sperrige Aggregate |
| Linearwechsler (mit Bumper) | 14 | Kompakte Aufstellung mit festem Werkzeugsatz |
| Shuttle-Wechsler | bis 40 | Werkzeugintensive Anwendungen wie Fensterbau |
| Hiteco-Wechsler (Base/Plus) | 6 bis 24 | ISO30 oder HSK, skalierbar nach Bedarf |
Der mitfahrende Teller verkürzt den Wechselweg, erhöht aber die bewegte Masse an Portal oder Ausleger. Stationäre Magazine entlasten die Achsen und kosten dafür Verfahrzeit bei jedem Wechsel. Welche Variante bei deinen Programmen schneller ist, zeigt nur die Span-zu-Span-Zeit am eigenen Musterteil, ein Zielkonflikt, den Prospekte selten benennen.
Wann lohnt ein Shuttle-Wechsler mit bis zu 40 Plätzen?
Sobald ein typisches Programm mehr Werkzeuge braucht, als Teller und Pick-up zusammen fassen, bei der EPICON 7135 also mehr als 20, wird der Shuttle zur wirtschaftlichen Option. Holz-Her bietet ihn für werkzeugintensive Anwendungen wie den Fensterbau mit bis zu 40 Plätzen an. Dort bündeln sich Profilfräser, Beschlagwerkzeuge, Bohrer und Sägeblätter in einem einzigen Programm. In der reinen Möbelfertigung bleibt diese Kapazität dagegen oft totes Kapital.
Platzbilanz für Wechsler und Halle
Eine belastbare Platzbilanz stellt Stammwerkzeuge, Schwesterwerkzeuge und Reserve gegenüber. Liste die Werkzeuge der letzten 20 Aufträge, markiere alle, die in mehr als der Hälfte der Programme vorkommen, und plane dafür feste Plätze ein. Halte zusätzlich 20 bis 30 Prozent der Plätze frei für Sonder- und Schwesterwerkzeuge. Das ist eine Planungsregel, keine Messgröße, verhindert aber, dass du nach einem Jahr wieder von Hand umrüstest.
Die Hallenfläche begrenzt die Wahl zusätzlich. Bei der EPICON 7135 Space Saver sind Vakuumpumpe, Werkzeugwechsler und Schaltschrank ins Gehäuse integriert, das Aufstellmaß beträgt laut HOLZ-HER 6.600 mm Länge. Externe Aggregate beanspruchen sonst eigene Stellfläche und Leitungswege, die in engen Hallen schnell fehlen.
Absaugung in der CNC-Holzbearbeitung: Grenzwert, Haube und Auslegung
Die Absaugung entscheidet, ob deine CNC den Arbeitsplatzgrenzwert einhält und ob Späne den Prozess stören. Für Hartholzstaub gilt in Deutschland laut BAuA ein Arbeitsplatzgrenzwert von 2 mg/m³ als einatembarer Staub. Liegengebliebene Späne beeinträchtigen außerdem Vakuumspannung, Auflagegenauigkeit und Spindelkühlung.
Was bedeutet holzstaubgeprüft in der Praxis?
Bei holzstaubgeprüften Maschinen gilt der Holzstaubgrenzwert laut BAuA unter den festgelegten Prüfbedingungen als eingehalten. Voraussetzung ist, dass die angeschlossene Absauganlage die vom Hersteller vorgeschriebenen Leistungswerte erreicht.
Für den sicheren Betrieb und die Kaufentscheidung sind folgende Punkte entscheidend:
- Absaugleistung: Prüfe, ob Volumenstrom, Unterdruck und Luftgeschwindigkeit am Anschlussstutzen den Herstellerangaben entsprechen.
- Prüfnachweis: Lass dir beim Kauf die Holzstaubprüfung einschließlich der erforderlichen Absaugdaten schriftlich bestätigen.
- Nachrüstung: Nicht geprüfte Maschinen, die den Grenzwert nicht einhalten, benötigen geeignete technische Schutzmaßnahmen, beispielsweise eine verbesserte Absaugung oder einen passenden mobilen Entstauber.
- Gebrauchtmaschinen: Fehlt der Prüfnachweis oder ist eine Nachrüstung erforderlich, müssen die zusätzlichen Kosten in den Preisvergleich einfließen.
Wie funktioniert eine automatisch positionierte Absaughaube?
Eine automatisch positionierte Absaughaube erfasst Späne und Holzstaub direkt an der Entstehungsstelle, indem sie ihre Position an Werkzeug und Werkstück anpasst. Bei der HOLZ-HER EPICON 7335 lassen sich laut Händlerangaben acht Positionen programmieren. Die Haube folgt dabei automatisch der Werkstückhöhe.
Für eine wirksame Absaugung sind drei Faktoren entscheidend:
- Positionierung: Steht die Haube zu hoch, sinkt die Erfassungsleistung. Ist sie zu niedrig, kann sie mit Spannmitteln kollidieren.
- Steuerung: Prüfe bei Herstellern wie Homag, Biesse oder SCM, ob die Haube programmgesteuert oder lediglich in festen Stufen verstellt wird.
- CAM-Programmierung: Die Haubenpositionen müssen korrekt im Bearbeitungsprogramm hinterlegt sein, damit die automatische Verstellung optimal funktioniert.
Ein konkreter Erfassungsgrad lässt sich aus den Herstellerangaben zur Positionierung nicht ableiten. Dafür sind entsprechende Messwerte erforderlich.
Volumenstrom und Luftgeschwindigkeit: Beispielrechnung
Der Volumenstrom an einem Absaugstutzen ergibt sich aus Querschnittsfläche mal Luftgeschwindigkeit: Q [m³/h] = A [m²] × v [m/s] × 3.600. Als Geschwindigkeit setzt du den Wert aus der Betriebsanleitung der Maschine ein; für das folgende Beispiel sind 20 m/s angenommen.
| Stutzendurchmesser | Querschnitt A | Volumenstrom bei 20 m/s |
|---|---|---|
| 160 mm | 0,0201 m² | rund 1.450 m³/h |
| 200 mm | 0,0314 m² | rund 2.260 m³/h |
| 250 mm | 0,0491 m² | rund 3.530 m³/h |
Für die Zentralanlage addierst du die Volumenströme aller Maschinen, die gleichzeitig laufen, und sperrst ruhende Maschinen über Schieber ab. Laufen etwa die CNC mit 250-mm-Stutzen und eine Formatkreissäge mit 160-mm-Stutzen parallel, braucht die Anlage im Beispiel rund 4.980 m³/h. Den nötigen Ventilatordruck bestimmst du aus dem Unterdruck, den der Hersteller am Stutzen fordert, plus den Druckverlusten von Rohrnetz und Filter.
Ein typischer Fehler entsteht bei Erweiterungen: Eine neue Maschine wird an die bestehende Hauptleitung gehängt, ohne den Querschnitt anzupassen. Wird die Leitung dagegen zu groß, sinkt die Luftgeschwindigkeit, Späne setzen sich ab und bilden Brandlast im Rohr. Da der Druckverlust etwa mit dem Quadrat der Geschwindigkeit steigt, kostet eine zu enge Leitung umgekehrt Ventilatorleistung. Funkenerkennung und Löschanlage klärst du mit Versicherer und Brandschutzplaner vor der Installation, nicht danach.
Digitale Planung: Wo CNC-Technik ihre Zeit zurückgewinnt
Bei Losgröße 1 verliert eine CNC die meiste Zeit nicht beim Zerspanen, sondern bei Programmierung und Rüsten. Moderne Werkzeuge in der Tischlerei zahlen sich deshalb erst aus, wenn Konstruktion, Werkzeugdaten und Steuerung durchgängig verknüpft sind.
Welche Datenbasis braucht eine CNC-Fräse in der Tischlerei?
Grundlage ist eine zentrale Werkzeugdatenbank mit Länge, Durchmesser, Schneidenzahl, zulässiger Drehzahl und Standzeitvorgabe, die im CAM und in der Maschinensteuerung identisch geführt wird.
Doppelte Datenhaltung ist die häufigste Fehlerquelle bei Kollisionen und falschen Korrekturen. Kommen Spindel- und Wartungsdaten wie bei ChipControl hinzu, lässt sich der Werkzeug- und Spindelzustand in die Auftragsplanung einbeziehen.
Rüstzeit in Minuten: ein Rechenbeispiel
Bei Losgröße 1 können manuelle Werkzeugwechsel mehrere hundert Stunden Maschinenstillstand pro Jahr verursachen. Wie stark sich ein größerer Werkzeugwechsler rechnet, zeigt folgende Beispielrechnung mit angenommenen Werten:
| Berechnungsgrundlage | Beispielwert |
|---|---|
| Benötigte Werkzeuge pro Auftrag | 14 |
| Fest bestückte Wechslerplätze | 8 |
| Manuelle Werkzeugwechsel pro Auftrag | 6 |
| Zeit je Wechsel inklusive Datenkontrolle | 2 Minuten |
| Rüstzeit pro Auftrag | 12 Minuten |
| Aufträge pro Tag | 8 |
| Rüstzeit pro Tag | 96 Minuten |
| Arbeitstage pro Jahr | 220 |
| Jährliche Rüstzeit | 352 Stunden |
Den jährlichen wirtschaftlichen Effekt berechnest du, indem du die vermeidbaren Rüststunden mit deinem Maschinenstundensatz multiplizierst.
Ersetze die angenommenen Werte durch die tatsächlichen Daten aus deiner Betriebsdatenerfassung. So kannst du abschätzen, ob sich die Investition in einen größeren Werkzeugwechsler lohnt.
Wie vermeidest du Insellösungen?
Insellösungen bei CNC-Bearbeitungszentren vermeidest du, indem du die Schnittstellen zwischen Konstruktion, CAM-Software und Maschinensteuerung vor dem Kauf prüfst. Entscheidend ist, dass alle Bearbeitungsdaten vollständig und ohne manuelle Nacharbeit übertragen werden.
Bei der Software stehen unterschiedliche Ansätze zur Auswahl:
| Softwaretyp | Beispiele |
|---|---|
| Herstellernahe Systeme | HOLZ-HER CAMPUS, Homag woodWOP, Biesse bSolid, SCM Maestro |
| Herstellerunabhängige Lösungen | AlphaCAM, TopSolid'Wood, SWOOD (SolidWorks-Erweiterung), Cabinet Vision |
| Konstruktionssoftware | imos iX |
Herstellerunabhängige CAM-Systeme benötigen einen passenden Postprozessor für die jeweilige Maschine.
Vor dem Kauf solltest du drei Punkte prüfen:
- Postprozessor: Lass dir vertraglich zusichern, dass Wechslerbelegung, Aggregate und Haubenpositionen vollständig übertragen werden.
- Schnittstellen: Stelle sicher, dass CAM und Maschinensteuerung dieselben Funktionen unterstützen. Andernfalls müssen beispielsweise Haubenpositionen manuell eingestellt werden.
- Praxistest: Fordere eine Vorführung mit einem eigenen Musterwerkstück an, vom Entwurf über die CAM-Programmierung bis zum fertig bearbeiteten Teil.
Was kostet eine CNC-Ausstattung für die Tischlerei?
Vertikale CNC-Bearbeitungszentren beginnen laut Fachzeitschrift BM bei rund 35.000 Euro, mit Frässpindel liegen sie bei 40.000 bis 45.000 Euro. Daraus ergibt sich in dieser Klasse rechnerisch ein Aufpreis von etwa 5.000 bis 10.000 Euro für die Frässpindel. Für Wechsler, stärkere Spindeln, Shuttle-Lösungen und Absaugung veröffentlichen Hersteller wegen der vielen Optionen kaum Preise.
Beispielkalkulation mit Preisspannen
Eine vergleichbare Kalkulation entsteht nur, wenn jedes Angebot dieselben Posten einzeln ausweist. Das folgende Schema trennt belegte Spannen von Positionen, die du zwingend als Einzelpreis anfordern musst.
| Posten | Betrag | Grundlage |
|---|---|---|
| Vertikalzentrum, Grundausstattung | ab rund 35.000 € | Marktübersicht BM |
| Vertikalzentrum mit Frässpindel | 40.000 bis 45.000 € | Marktübersicht BM |
| davon Aufpreis Frässpindel | rund 5.000 bis 10.000 € | Differenz der beiden Werte |
| Werkzeugwechsler (Plätze, Schnittstelle) | Einzelpreis anfordern | keine Listenpreise veröffentlicht |
| Absaugung: Anschluss, Rohrnetz, ggf. Ventilator und Filter | Angebot vom Absaugungsplaner | abhängig vom Volumenstrom laut Beispielrechnung |
| Werkzeug- und Haltererstausstattung | eigene Stückliste | abhängig von HSK oder ISO30 |
| Software, Postprozessor, Schulung | Einzelpreis anfordern | je System unterschiedlich |
Die Gegenrechnung liefern die Beispiele aus diesem Artikel. Kostet der größere Wechsler weniger als die jährlich eingesparten Spindelstunden mal Maschinenstundensatz, amortisiert er sich innerhalb eines Jahres. Für 5-Achs-Zentren der Oberklasse gibt es keine verlässlichen öffentlichen Listenpreise, dort hilft nur das konkrete Angebot.
Welche Posten werden häufig vergessen?
Im ersten Angebot fehlen oft Fundament, Aufstellung, Elektro- und Druckluftanschluss, Schulung, Postprozessor und die Anpassung der Absaugung. Bei Gebrauchtmaschinen kommt die Nachrüstung für den Holzstaubnachweis hinzu. Fordere deshalb ein Angebot für die Betriebsbereitschaft inklusive Absaugungsanschluss und Erstausstattung an.
Herstellerangaben kritisch einordnen
Herstellerangaben zu CNC-Bearbeitungszentren sind nur dann vergleichbar, wenn sie auf denselben technischen Nachweisen und praxisnahen Tests beruhen. Dass HOLZ-HER in diesem Artikel häufig genannt wird, liegt an der guten öffentlichen Datenlage und ist kein Beleg für eine Marktführerschaft.
Für Vergleichsangebote kommen insbesondere folgende Hersteller infrage:
- HOLZ-HER: Gehört zur WEINIG-Gruppe.
- HOMAG: Einschließlich der früheren Marke Weeke.
- Biesse und SCM: Weitere etablierte Anbieter von CNC-Bearbeitungszentren.
- Felder-Gruppe: Mit der Marke Format-4.
Auch die verbauten Komponenten solltest du vergleichen. Spindeln und Werkzeugwechsler stammen häufig von Zulieferern wie HSD oder Hiteco, die zur Biesse-Gruppe gehören und auch andere Maschinenhersteller beliefern. Frage deshalb nach Hersteller und Typ der Spindel, da dies die Ersatzteilbeschaffung und Reparatur beeinflusst.
Für einen belastbaren Angebotsvergleich solltest du vier Nachweise anfordern:
- Span-zu-Span-Zeit: Gemessen an einem eigenen Musterwerkstück.
- Spindelleistung: S1-Dauerleistung einschließlich Drehmomentkurve.
- Absaugleistung: Erforderlicher Volumenstrom, Unterdruck und Luftgeschwindigkeit am Anschlussstutzen.
- Referenzbetrieb: Ein Betrieb mit vergleichbaren Werkstücken und ähnlichem Auftragsmix.
Unterscheide außerdem zwischen belegten Leistungsdaten und Werbeaussagen. Die acht Haubenpositionen der EPICON stammen aus Händlerangaben, während die Wirkung von ChipControl auf Herstellerangaben beruht.
Entscheidungshilfe: Welche Konfiguration passt zu welchem Betrieb?
Die passende Konfiguration folgt aus drei Fragen: Was fräst du überwiegend, wie viele Werkzeuge braucht ein typischer Auftrag, und wie knapp ist die Fläche? Die Übersicht ordnet die Optionen nach Betriebstyp.
| Betriebstyp | Spindel und Aufnahme | Wechsler | Absaugung |
|---|---|---|---|
| Möbel- und Innenausbau, Plattenwerkstoffe | um 7,5 kW, ISO30 bei großem Halterbestand, sonst HSK | 6-fach bis 12-fach | Holzstaubgeprüfte Maschine, mitfahrende Haube |
| Gemischter Betrieb mit Massivholz | 13 kW, 5-Achs, HSK | Teller mit 12 oder 18 Plätzen | Haube mit programmierbaren Positionen |
| Fensterbau, werkzeugintensiv | 13 kW oder 18 kW mit Achsbremsen, HSK | Teller plus Shuttle bis 40 Plätze | Zentrale Anlage, Volumenstrom nach Gleichzeitigkeit |
| Enge Halle | nach Auftragsmix | integrierter Wechsler (Space Saver) | Aggregate im Gehäuse, Rohrnetz separat planen |
Die Zuordnung ist eine Orientierung. Gleiche sie mit der Auswertung deiner Spindelstunden und der Platzbilanz ab, bevor du bestellst.
Fazit: Auswahl vor Ausstattung
Moderne Werkzeuge in der Tischlerei bringen nur dann Produktivität, wenn Spindel, Wechsler und Absaugung zum Auftragsprofil passen. Dimensioniere die Spindel nach S1-Leistung und Alltagsgeschäft und entscheide zwischen HSK und ISO30 anhand von Achszahl und Halterbestand.
Die Wechslerkapazität ergibt sich aus Platzbilanz und Rüstzeitrechnung, die Absaugung aus dem Grenzwert von 2 mg/m³ für Hartholzstaub, den Absaugdaten am Stutzen und der Gleichzeitigkeit im Betrieb.
Wer dazu Werkzeugdaten zentral pflegt und mindestens drei Hersteller mit denselben Nachweisen vergleicht, kauft eine Maschine, die tatsächlich spant statt wartet.
FAQ zum Thema: Moderne Werkzeuge Tischlerei
Welche modernen Werkzeuge werden in der Tischlerei eingesetzt?
Moderne Werkzeuge in der Tischlerei umfassen CNC-Fräsen, digitale Messsysteme und computergestützte Planung. Sie ermöglichen präzise Ergebnisse und effiziente Arbeitsabläufe.
Welche Vorteile bietet CNC-Technik in der Tischlerei?
CNC-Technik ermöglicht präzise, wiederholbare Bearbeitungen und komplexe Formen. In der Schreinerei reduziert sie den manuellen Aufwand und unterstützt eine wirtschaftliche Fertigung.
Wie funktioniert die digitale Planung in der Tischlerei?
Digitale Planung verbindet CAD-Konstruktion und CNC-Programmierung. Die erstellten Daten werden an die Maschine übertragen, sodass Bauteile passgenau gefertigt werden können.
Welche CNC-Spindel ist für die Holzbearbeitung geeignet?
Die passende CNC-Frässpindel für Holz hängt von Material, Werkzeugdurchmesser, Drehzahl und Bearbeitungsart ab. Entscheidend sind eine ausreichende Leistung und die Kompatibilität mit den verwendeten Werkzeugen.
Welche Vorteile bietet ein automatischer Werkzeugwechsler bei CNC-Fräsen?
Ein automatischer Werkzeugwechsler reduziert Rüstzeiten und ermöglicht mehrere Bearbeitungsschritte ohne manuellen Werkzeugwechsel. Das steigert die Produktivität und unterstützt gleichbleibende Fertigungsqualität.
Warum ist eine effektive Absaugung bei der CNC-Holzbearbeitung wichtig?
Eine leistungsfähige Absaugung entfernt Späne und Holzstaub direkt an der CNC-Maschine. Sie verbessert die Luftqualität, hält den Arbeitsbereich sauber und unterstützt den Arbeits- und Gesundheitsschutz.
Was zeichnet moderne CNC-Technik in der Schreinerei aus?
Moderne CNC-Technik in der Schreinerei verbindet präzise Maschinen, digitale Planung, leistungsfähige Frässpindeln und automatisierte Werkzeugwechsel. Eine abgestimmte Absaugung sorgt zusätzlich für einen sauberen und sicheren Fertigungsprozess.
Dieser Artikel wurde mit KI-Unterstützung erstellt und von unserer Redaktion geprüft und freigegeben.